
 中文简体
Hjem / Nyheder / Industri nyheder / Sandforme til metalstøbning: En komplet guide til proces og materialer
Industri nyheder
Sandforme til metalstøbning: En komplet guide til proces og materialer
Sandforme til metalstøbning har været en arbejdshest for støberier i århundreder, og de er fortsat en af de mest praktiske måder at omdanne en designtegning til en færdig metalkomponent. Fra vandpumpehuse og ventilhuse til impellerstøbninger og rørfittings er sandformen ofte det smarteste valg, når dele er for komplekse til simpel bearbejdning eller for dyre at fremstille med permanent værktøj. I denne guide forklarer vi, hvordan sandforme er bygget, hvilke materialer der får dem til at fungere godt, og hvad et erfarent støberi ser efter på hvert trin af processen.
Hvad er sandforme til metalstøbning?
En sandform er et hulrum dannet i komprimeret sand, der modtager smeltet metal under støbeprocessen. Formen begynder med et mønster, som er en model i fuld størrelse af delens ydre form. Mønsteret pakkes ind i specielt forberedt sand, så sandet tager form af delen. Når mønsteret er fjernet, er det tomme hulrum klar til at blive fyldt med flydende metal, og det hulrum er det, der giver den færdige støbning dens ydre form.
Fordi hver sandform er lavet til en enkelt hældning, tilbyder processen enorm fleksibilitet. Vi kan producere et lille parti reservedele, en prototype til et nyt pumpedesign eller en mellemstor produktionsserie uden den høje værktøjsinvestering i formstøbning eller permanent formstøbning. Formen brydes normalt fra hinanden, når metallet størkner, men sandet kan genvindes og genbruges, hvilket holder processen økonomisk og effektiv.
Hovedtyper af sandforme
Ikke alle sandforme opfører sig på samme måde. Den rigtige støbemetode afhænger af legeringen, størrelsen af støbningen og niveauet af dimensionsnøjagtighed, som delen kræver. De fire mest almindelige typer i industriel brug er grønsandforme, tørsandforme, no-bage forme og skalforme.
| Form type | Bindemiddel | Nøglestyrke | Typisk brug |
|---|---|---|---|
| Grøn sandskimmel | Ler og vand | Lav pris og nem genvinding af sand | Pumpehuse, ventilhuse, maskindele |
| Tør sandform | Ler, bagt for styrke | Stærkere formvæg og bedre overfladefinish | Mellem til store støbegods |
| No-bage form | Harpiks og hærder | Høj dimensionsnøjagtighed for tunge dele | Store ventil- og maskinstøbegods |
| Skalform | Harpiksbelagt sand | Tynd kraftig skal med god overfladefinish | Præcisionsdele i moderat volumen |
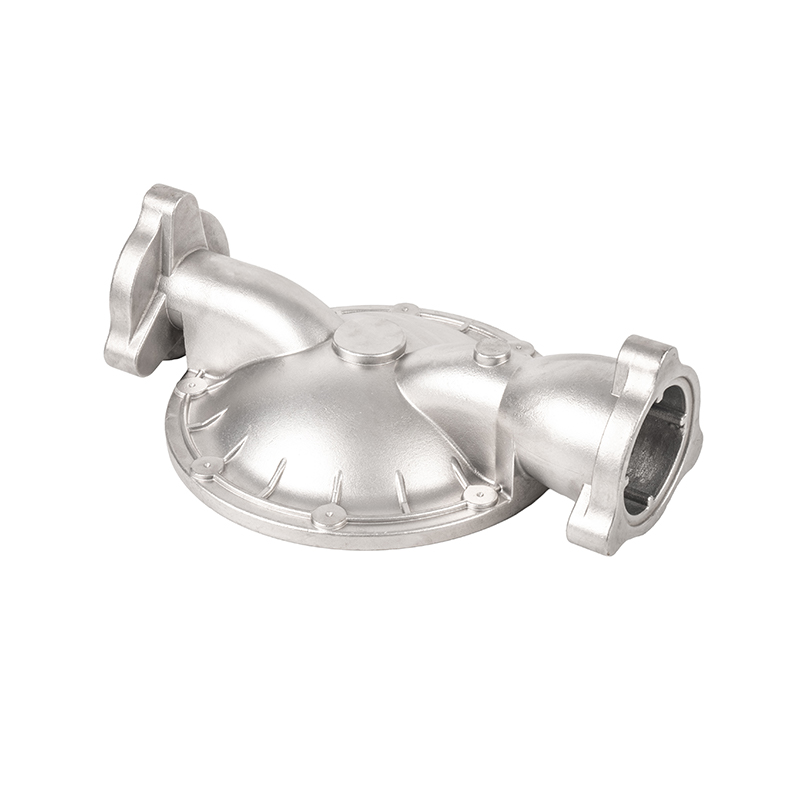
I vores egen produktion er grønne sandforme det mest almindelige valg til væskehåndteringskomponenter. De er økonomiske, hurtige at tilberede og velegnede til dele med middel vægtykkelse som f.eks støbegods til centrifugalpumper .
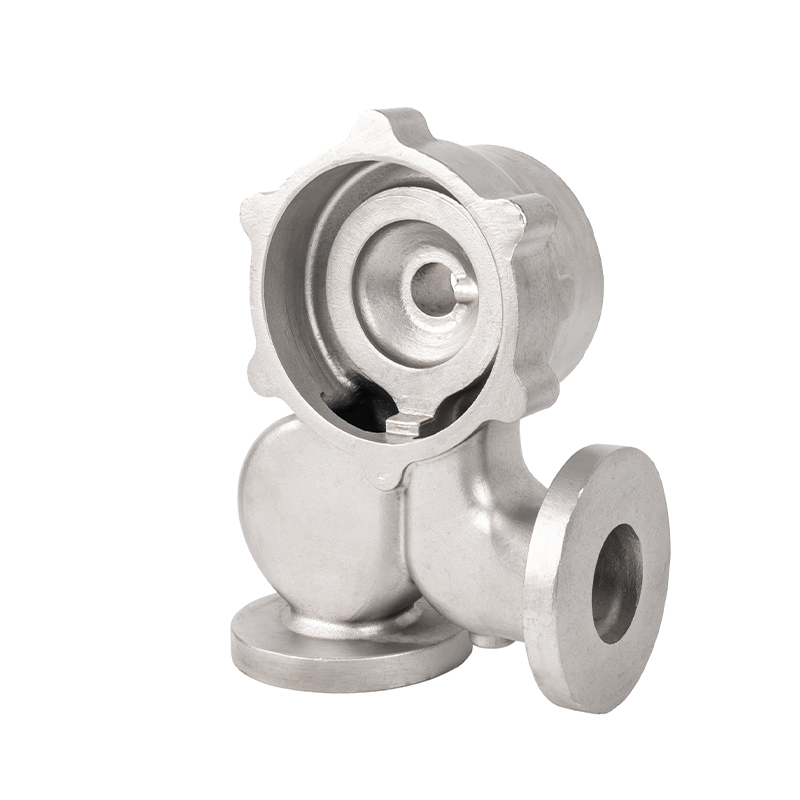 Centrifugalpumpestøbegods i rustfrit stål fra Ningbo-producenten Denne liste viser præcisions centrifugalpumpestøbegods i rustfrit stål, produceret af et kinesisk støberi med avanceret teknologi og eksporterfaring, relevant ved sammenligning af formtyper til mellemvægge væskehåndteringskomponenter. Se produkt →
No-bage forme kommer ind i billedet, når delen er tungere, og formen skal holde sine dimensioner gennem en lang afkølingsperiode. Skalforme vælges, når kravet til overfladefinish er mere krævende, og produktionsvolumen retfærdiggør en lidt højere formomkostning. Hver metode har sin plads, og et godt støberi anbefaler muligheden baseret på støbetegningen frem for en fast præference.
Hvordan en sandform er lavet til metalstøbning
En pålidelig sandform er resultatet af omhyggelig forberedelse. Vi følger en disciplineret sekvens på hvert trin, fordi en lille fejl i formen ofte viser sig senere som en defekt i støbningen. De vigtigste trin er anført nedenfor.
- Mønsterforberedelse. Mønsteret er bygget til at matche delens geometri, med krympetilskud tilføjet og trækvinkler inkluderet, så det rent kan trækkes tilbage fra sandet.
- Sandforberedelse. Sandet blandes med det valgte bindemiddel og eventuelle tilsætningsstoffer for at opnå et stabilt fugt- eller harpiksniveau. Inkonsekvent sand er en af de mest almindelige årsager til skimmel-relaterede defekter.
- Støbning og komprimering. Sandet er pakket rundt om mønsteret i en formkasse. Ensartet komprimering er afgørende, så formen kan modstå trykket fra det smeltede metal uden erosion.
- Kerneindstilling. Kerner placeres i formen for at skabe indre passager, underskæringer og hulrum, der ikke kan formes af mønsteret alene. En godt understøttet kerne er afgørende for dele som f.eks. pumpehjul, der har strømningskanaler indeni.
- Form lukning. De to halvdele af formen, kendt som cope og træk, er justeret og fastspændt, så hulrummet holder sin form under hældning.
- Hældning og størkning. Smeltet metal hældes gennem indløbet og fylder hulrummet. Hældetemperatur, portdesign og udluftning har alle indflydelse på, hvor rent metallet fylder formen.
- Shakeout og efterbehandling. Efter at metallet er størknet, brydes formen væk, og støbningen fjernes. Løber og stigrør skæres af, og overfladen renses inden inspektion.
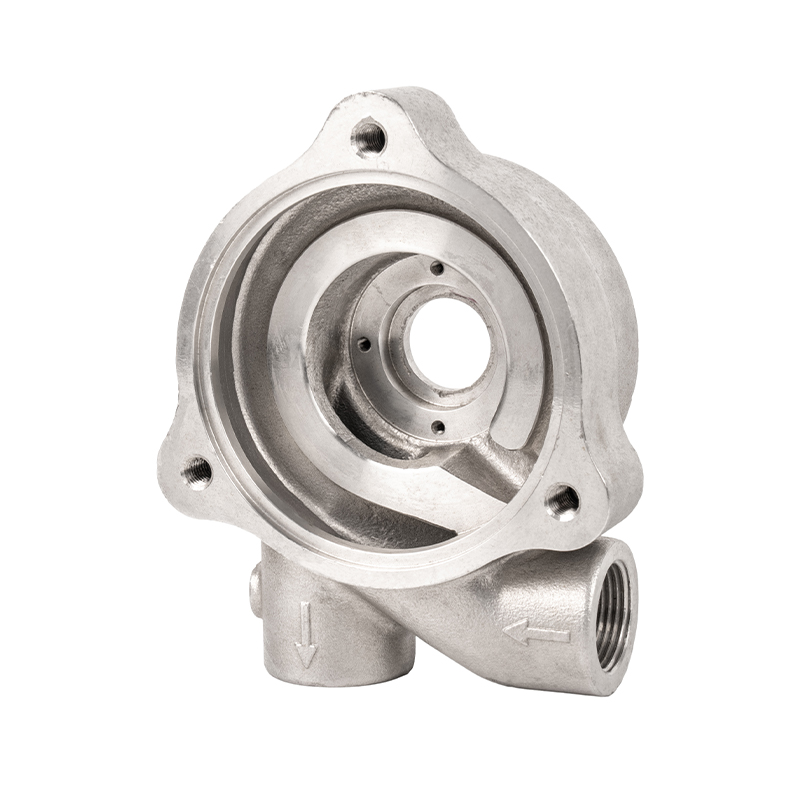
Klingehjulstøbninger er et godt eksempel på, hvorfor formfremstillingssekvensen betyder noget. De indre flowpassager, der bestemmer den hydrauliske ydeevne, er dannet af kerner, og hvis formen skifter eller kernen bevæger sig under hældning, vil pumpehjulet ikke matche designet. Omhyggelig støbning er det, der beskytter den sidste dels geometri.
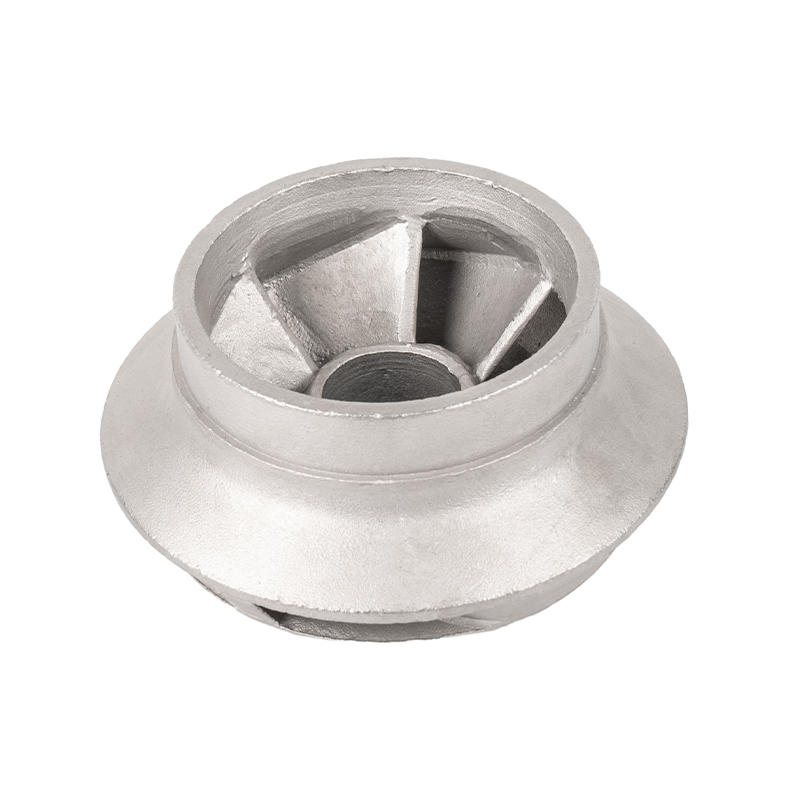 Præcisionsblade impellerstøbninger i rustfrit stål Klingehjulstøbning afhænger af nøjagtig kerneplacering under støbning. Denne leverandørs præcisionsstøbegods i rustfrit stål er værd at overveje til applikationer, hvor interne flowpassager skal matche kravene til hydraulisk design nøjagtigt. Se produkt →
Når først støbegodset er fjernet fra formen, bevæger det sig gennem rengøring og inspektion før enhver sekundær bearbejdning. Mange købere ser først den sande kvalitet af støbningen på dette stadium, men resultatet bestemmes meget tidligere under selve formfremstillingsprocessen.
Almindelige sandskimmeldefekter og forebyggelsesmetoder
Når en sandstøbt del fejler inspektion, er årsagen ofte i formen. Gennem årene har vi erfaret, at de fleste defekter kan spores til sandkvalitet, komprimering eller udluftning. At forstå disse defekter hjælper os med at løse dem hurtigt og forhindrer gentagne problemer i den løbende produktion.
| Defekt | Hovedårsag | Forebyggelse |
|---|---|---|
| Sand inklusion | Løst sand skylles ind i det smeltede metal | Stærkere komprimering, skimmelbelægning, kontrolleret hældning |
| Porøsitet | Gas fanget under størkning | Bedre udluftning, kontrolleret fugt, korrekt hældetemperatur |
| Skimmelsvamp | Forskydning mellem cope og træk | Sikkert monterede kolber og nøjagtige lokaliseringsstifter |
| Skurv | Overfladesand udvider sig og revner under hældning | Kontrolleret fugt, forbedret komprimering, tilstrækkelig bagning |
| Krympehulrum | Størkning tilføres ikke af stigrør | Optimeret stigrørsposition og portdesign |
Det er netop disse problemer, vi vurderer, når vi gennemgår et nyt støbedesign. En lille justering af formen, såsom tilføjelse af en udluftning eller ændring af bindemiddelforholdet, kan gøre forskellen mellem en pålidelig del og en kasseret hældning.
Valg af en sandform til dine støbte komponenter
Hvordan ved du, om en sandform er den rigtige tilgang? Efter vores erfaring kommer beslutningen ned til fire faktorer: delstørrelse, geometrisk kompleksitet, produktionsmængde og legering. Store eller tunge komponenter er næsten altid bedre egnet til en sandform end til en permanent matrice. Dele med indvendige passager, såsom ventilporte, drager fordel af muligheden for at placere kerner præcis, hvor de er nødvendige. Når ordremængden er lav eller medium, holder de lave værktøjsomkostninger ved sandstøbning enhedsprisen realistisk, og fordi jern, stål, rustfrit stål og aluminium alle kan hældes i sandforme, er legeringen sjældent grunden til at undgå processen.
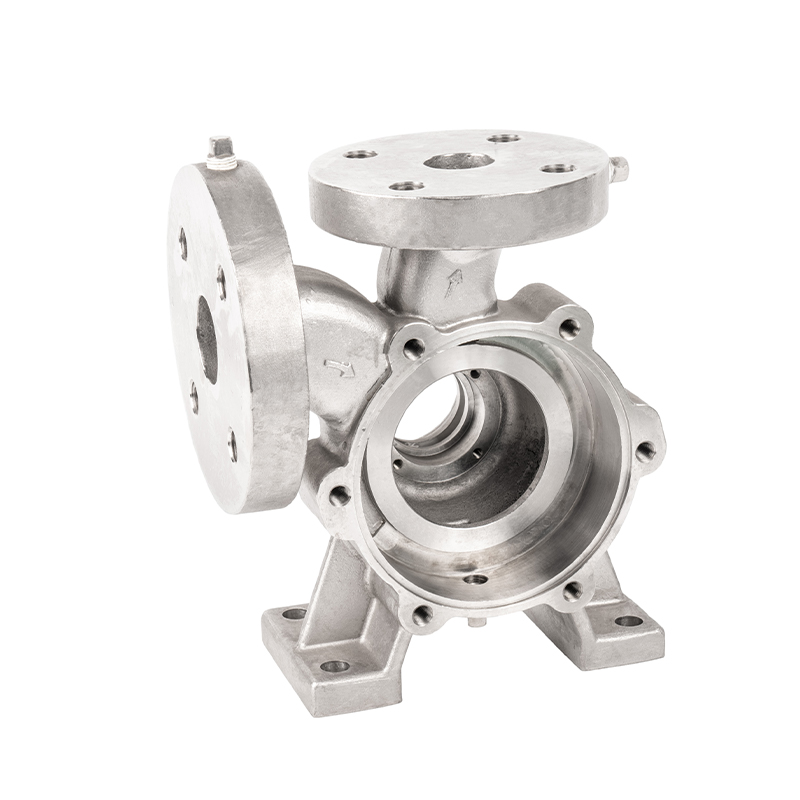
Kugleventilstøbegods er et typisk eksempel fra vores butiksgulv. En kugleventils krop har brug for tunge vægsektioner, nøjagtig portjustering og gode tætningsflader. En velforberedt sandform holder disse dimensioner, mens metallet afkøles, og vores efterbehandling bringer derefter tætningsfladerne til den krævede standard. Hvis du vil se, hvordan dette fungerer i praksis, kan du læse vores artikel om sandstøbeprocessen af vandpumpestøbegods går gennem trinene med at støbe, hælde og færdiggøre en væskehåndteringskomponent.
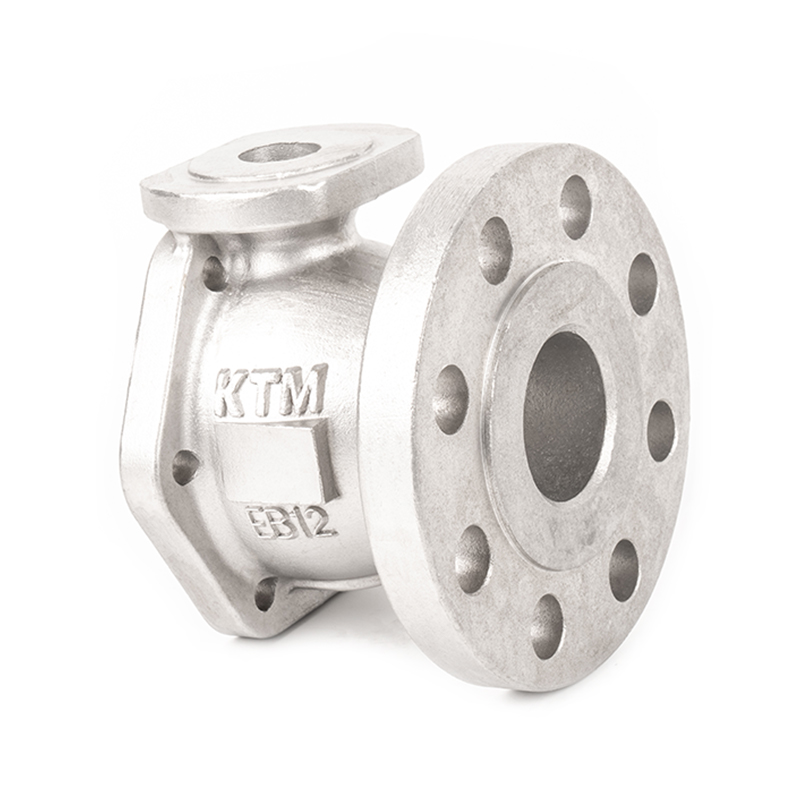 Kugleventilstøbegods i rustfrit stål til tunge vægsektioner Kugleventilstøbegods har brug for tunge vægge, nøjagtig portjustering og gode tætningsflader. Denne leverandørs præcisionsstøbegods i rustfrit stål passer til mellemstore til store komponenter, hvor sandstøbning balancerer styrke, omkostninger og gennemløbstid. Se produkt →
For købere, der sammenligner processer side om side, handler spørgsmålet normalt om volumen og overfladefinish. Når der er behov for et stort antal små, detaljerede dele, kan andre metoder såsom investeringsstøbning være mere effektive. For mellemstore til store komponenter med solide tværsnit giver sandstøbning en stærk balance mellem styrke, omkostninger og leveringstid.
Sandforme til metalstøbning er ikke en forældet teknik; de er en praktisk, gennemprøvet løsning, der fortsat tjener moderne produktion godt. De giver støberier fleksibiliteten til at håndtere en bred vifte af dele og legeringer, samtidig med at omkostningerne holdes forudsigelige. Succesen for en sandstøbt komponent afhænger af omhyggeligt mønsterdesign, ensartet sandforberedelse og disciplineret støbning. Når disse grundlæggende ting håndteres korrekt, kan en sandform producere støbegods, der opfylder krævende serviceforhold i årevis. Hvis du har en komponent, der kunne passe godt til sandstøbning, vil vores ingeniører med glæde gennemgå tegningen og anbefale den mest pålidelige tilgang.
RELATEREDE PRODUKTER
Har du spørgsmål? Lad vær med at vente, Lad os tale!
Kontakt os
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Kina.
QR kode
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alle rettigheder forbeholdes

